נקודות מפתח טכניות של יציקת כלי רכב של GMT
Sep 09, 2026
חומרים מרוכבים מחוזקים בסיבי זכוכית תרמופלסטיים מסוג GMT-, עם היתרונות הבולטים שלהם של קל משקל, עמידות בפני פגיעות ויכולת מיחזור, יושמו באופן נרחב ברכיבים מבניים גדולים לרכבי אנרגיה חדשים, כגון מגיני סוללה, מגיני גחון ומודולים קדמיים-. שלא כמו תהליך יציקת הדחיסה המסורתית SMC, יציקת GMT משתמשת במסלול תהליך הכולל חימום חיצוני חיצוני של חומר היריעות וקירור תבנית לעיצוב, מה שמטיל דרישות מיוחדות על קשיחות כלי עבודה, מערכות בקרת טמפרטורה, מבני גזירה ותאימות אוטומציה. מאמר זה מתמקד ברכיבי GMT גדולים לרכב ומציג את התכנון המבני של כלי דפוס תרמופלסטיים, נקודות מפתח של בקרת טמפרטורה, בעיות נפוצות ופתרונות אופטימיזציה מתאימים לתהליכים.
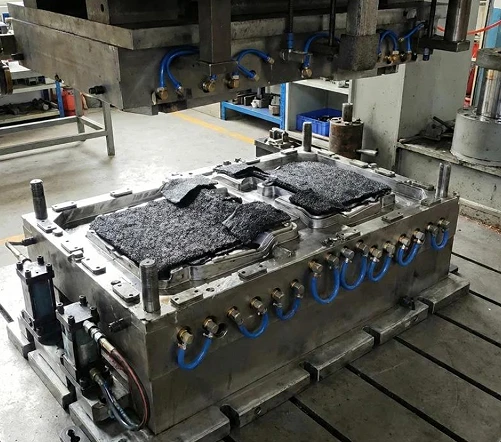
I. המבנה הכולל של מתקן העבודה (חלקי רכב גדולים)
1. גוף מסגרת טפסות
חומר: פלדה מוקשחת P20 / 718H עם קשיות HRC30 - 36. מסגרת מעובה וצלעות חיזוק לגב כדי לעמוד בלחץ גבוה של 10 - 20 MPa ולמנוע עיוות של תבניות בגודל- גדול עקב לחץ.
משטח חלל העובש מלוטש עם Ra0.8 - 1.6 מיקרומטר; זווית הטיוטה היא 3 מעלות - 5 מעלות כדי למנוע שריטות משטח במהלך פירוק חלקים גדולים; פיני הכוונה מדויקים ושרוולי הכוונה + פיני מיקום לשליטה ברווח הסגירה ודיכוי הבזק.
קצה גזירה: מבנה קצה גזירה אנכי מתמתח, גזירה ישירה בתוך התבנית, צמצום תהליך הגזירה שלאחר מכן ושליטה בעובי הפלאש.
· מערכת פליטה: פליטה סינכרונית רב-נקודתית, מונעת עיוות במהלך פליטה של חלקים גדולים-; ניתן לשלב עם פליטת ואקום כדי לשפר את איכות פני השטח.
2. מערכת ניהול תרמית [הליבה של כלי GMT]
ההבדל העיקרי בין GMT ל-SMC: תבניות SMC מחוממות ברציפות; גופי עבודה GMT מיועדים בעיקר לקירור.
1. מעגל מים לקירור-בזרימה עמוקה-מחולקת (חיוני לחלקים גדולים)
עבור חתיכות גדולות בגודל של מעל מטר אחד, הבדלי קצב הקירור בעובי דופן ובמיקומי צלעות שונים יכולים בקלות לגרום למתח שיורי ועיוות עיוות; באמצעות בקרת טמפרטורה עצמאית מחולקת, ניתן לגרום לאזורי מפתח לבצע קירור קונפורמי, השגת פיזור חום מאוזן והבטחת יציבות מימדית.
1. חימום עזר מקומי: ניתן להגדיר צינורות חימום חשמליים באזור התקנת החלק המוטבע ובאזורי הצלעות העבים כדי למנוע קירור מוקדם ומחסור בחומרים.
טמפרטורת עבודה של התבנית: 60 - 90 מעלות ; חימום מוקדם מחוץ לתנור חומרי הגיליון: 170 - 190 מעלות, אסור בהחלט מעבר ל-230 מעלות, כדי למנוע השפלה של מטריצת ה-PP.
3. ממשק התאמה אוטומטי
· ממשק טיפול שמור בחומר עבור בלוקים המכניים למיקום היד והגיליון;
· מעגל שמן ומעגל אוויר משולב; תואם למכבש הידראולי: 1600 - 4000מכבש הידראולי גדול.
II. תכונות עיקריות של רכיבי GMT אופייניים לרכב וכלי עבודה
|
חלקי GMT |
נקודות מפתח של עיצוב בגדי עבודה |
|
כיסוי מגן מארז סוללה |
פלטה שטוחה בשטח- גדול + צלעות חיזוק צפופות; קירור אזור; מסגרת עובש קשיחות גבוהה; בליטות מרובות להתקנה; ב-חיתוך עובש |
|
לוחית מגן תחתון לרכב |
יחס רוחב-גובה גבוה, קיר דק; שליטה בעיוות; פליטת ואקום; אוגן נמוך |
|
סוגר מודול קדמי- |
חלקים משובצים מרובים; קעירות וקמורות מורכבות; שליטה בזרימת החומר, הגנה על סיבים מפני גזירה מוגזמת |
|
קרן נגד-התנגשות |
רכיבים מבניים-עבים; שימור לחץ נאות; קירור מאוזן כדי להבטיח ביצועי השפעה |
III. ההבדלים העיקריים בין GMT Tooling לבין SMC Tooling
|
פּרוֹיֶקט |
כלי GMT תרמופלסטיים |
כלי SMC עמיד בחום |
|
עקרון הדפוס |
חומר היריעות מחומם מראש מחוץ לתנור, והתבנית מתקררת ומתמצקת (שינוי פאזה פיזית) |
התבנית מחוממת ברציפות, והשרף עובר ריפוי כימי והצלבה-. |
|
מערכת בקרת טמפרטורה |
בעיקר באמצעות קירור אזורי |
חימום רציף (שמן חם / חימום חשמלי) |
|
מחזור דפוס |
45-90 s |
3-6 דקות |
|
מיחזור חומרים |
ניתן לכתוש את הרכיבים ולעשות בהם שימוש חוזר. |
בלתי ניתן למיחזור |
|
סיכון כישלון |
עייפות מחזור קר וחם, חסימת נתיב מים, בלאי קצוות הלהב |
קורוזיה בחמצון-בטמפרטורה גבוהה |
IV. כשלים נפוצים בכלי GMT-בקנה מידה גדול ואמצעי הימנעות מעיצוב
עיוות חלק, סטיית ממדים:הסיבה העיקרית היא קירור לא אחיד; פתרונות: קירור מחולק, תעלות מים מעוצבות, אופטימיזציה של הפרש עובי דופן, קצבה סבירה להתכווצות.
הפרעה בזרימת הסיבים וחוזק מקומי לא מספיק:הגבלת הצבת חומרי גלם; שליטה מפולחת על מהירות סגירת העובש למניעת שטיפה חמורה של סיבים ועקירה.
יתרון מוגזם:שפר את הקשיחות של מסגרת התבנית; לשפר את דיוק המיקום של עמודי המדריך; לייעל את הרווח של להבי הגזירה
.קצה חד נשחק במהירות:התקשות מרווה מקומית של קצה החיתוך.
פירוק דפורמציה:בצע שחול סינכרוני מרובות והגדר זווית טיוטה מתאימה לתבנית.

V. זרימת תהליך דפוס GMT מלאה
חיתוך של חומר גיליון GMT → חימום מראש בתנור אוויר חם ב-170 - 190 מעלות → יד אוטומטית הזינה במהירות את החומר לתוך חלל היצירה → סגירה מהירה של המכבש ההידראולי → החזקת לחץ גבוה- (10 - 20 MPa) → קירור ועיצוב בתוך התבנית → פנימית גזירה וגזירה פנימית → גזירה וגזירה סינכרונית → מחזור.